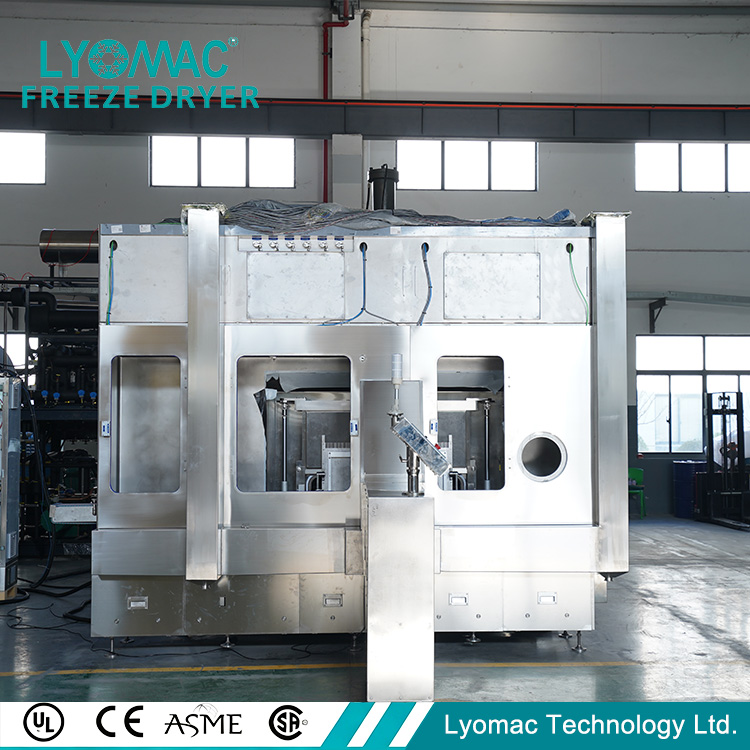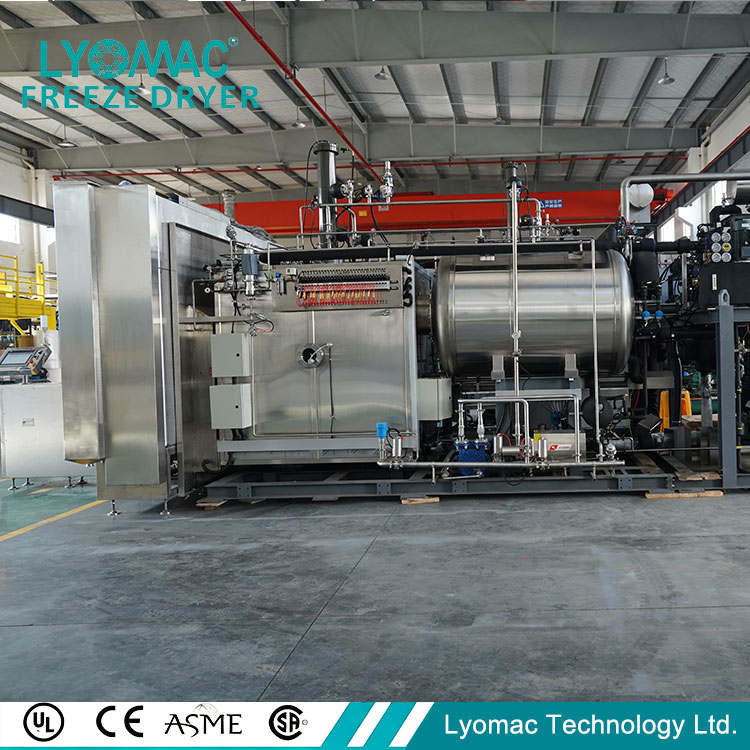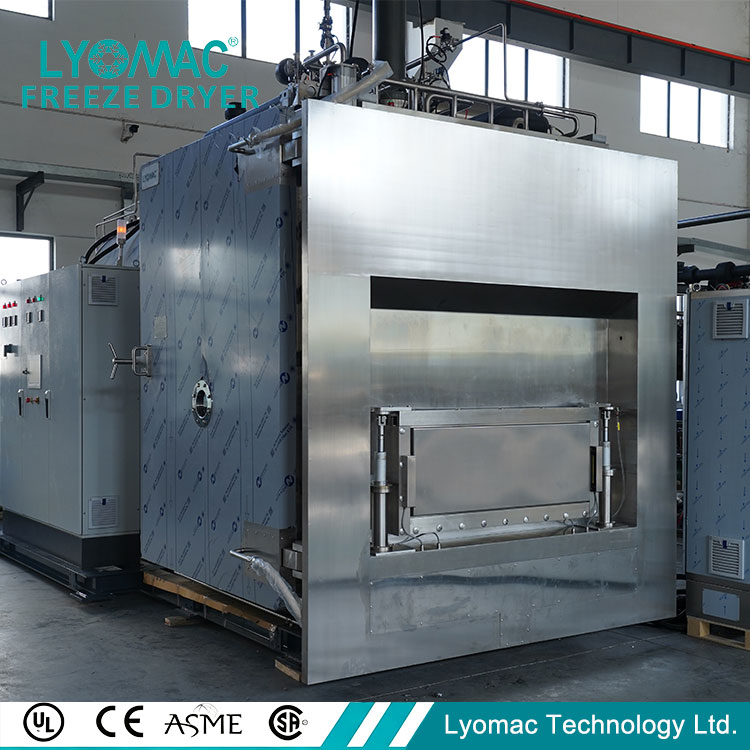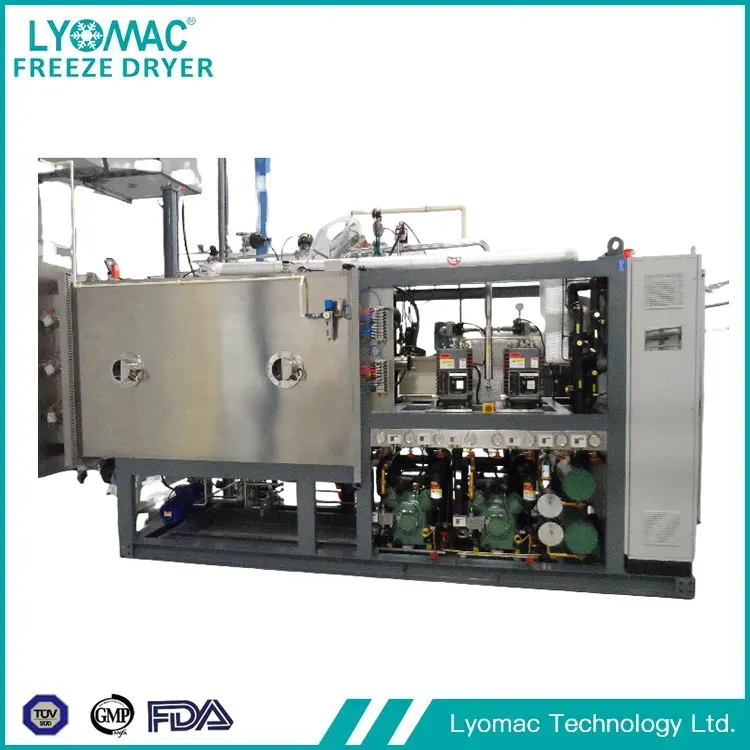
Análise de tecnologia e aplicação No campo da produção industrial, os liofilizadores industriais, com suas vantagens exclusivas de secagem em baixa temperatura, tornaram-se equipamentos essenciais indispensáveis em muitas indústrias, como farmacêutica, alimentícia, bioengenharia e novos materiais. Em comparação com os liofilizadores domésticos, os liofilizadores industriais têm maior capacidade de processamento, controle de processo mais preciso e design de sistema mais complexo, atendendo aos rigorosos requisitos da produção industrial em grande escala para qualidade, estabilidade e eficiência do produto.
Eu. Co.re Tecnologias e Sistema de Trabalho de Liofilizadores Industriais
O princípio de funcionamento dos liofilizadores industriais é baseado em três etapas principais: "congelamento - sublimação - dessorção". Sua tecnologia principal reside no controle preciso de temperatura, nível de vácuo e tempo. Todo o sistema consiste em quatro sistemas principais: um sistema de refrigeração congela rapidamente os materiais a uma temperatura baixa definida (normalmente -40°C a 80°C), empregando tecnologia de refrigeração em cascata para garantir estabilidade em baixas temperaturas; um sistema de vácuo cria um ambiente de alto vácuo (pressão inferior a 100Pa) utilizando um grupo de bombas de vácuo, proporcionando as condições necessárias para a sublimação do gelo, e está equipado com dispositivos de medição e controle de vácuo para ajustar o nível de vácuo em tempo real; um sistema de aquecimento utiliza aquecimento radiante ou condutivo para fornecer energia para o processo de sublimação, evitando temperaturas excessivamente altas do material que podem danificar nutrientes ou ingredientes ativos; e um sistema de captura de água utiliza um coletor de água de baixa temperatura (temperaturas tão baixas quanto -60°C a 120°C) para capturar o vapor de água gerado durante a sublimação, evitando o refluxo de umidade e afetando o efeito de secagem.
Os liofilizadores industriais modernos também incorporam tecnologia de controle inteligente, usando um sistema de controle PLC para obter configuração precisa, monitoramento em tempo real e registro de dados dos parâmetros do processo. Isto suporta a reprodutibilidade do processo em vários lotes e inclui funções de segurança, como alarmes de falha e desligamento automático, melhorando significativamente a estabilidade e a confiabilidade da produção. Alguns equipamentos de última geração também são equipados com sistemas Clean In-Place (CIP) e Sterilization In-Place (SIP) para atender aos requisitos de produção limpa de indústrias como farmacêutica e alimentícia.
II. Principais áreas de aplicação de liofilizadores industriais
Indústria Farmacêutica: Esta é uma das principais áreas de aplicação dos liofilizadores industriais. Medicamentos sensíveis ao calor, como antibióticos, vacinas, produtos biológicos e medicamentos proteicos, são propensos à degradação e inativação durante processos de secagem em temperatura ambiente ou em alta temperatura. A tecnologia de liofilização pode remover a umidade em um ambiente de vácuo de baixa temperatura, preservando os ingredientes ativos e a eficácia dos medicamentos. Os medicamentos liofilizados têm forte estabilidade, prazo de validade que pode ser estendido por vários anos e podem restaurar rapidamente sua eficácia original após a reidratação. Eles são amplamente utilizados na produção de medicamentos injetáveis, preparações orais e outros produtos.
Indústria alimentícia: Os liofilizadores industriais são usados para a produção em larga escala de alimentos liofilizados, como frutas e vegetais liofilizados, carnes liofilizadas e alimentos de conveniência liofilizados. Comparados aos equipamentos domésticos, os modelos industriais podem atingir produção contínua, com capacidade de processamento diário de várias toneladas ou até dezenas de toneladas. Por exemplo, o café liofilizado retém o aroma e o sabor do café através da tecnologia de liofilização, e seu sabor é próximo ao do café moído na hora após o preparo. Mingau instantâneo liofilizado, macarrão liofilizado e outros alimentos de conveniência requerem apenas água quente para serem preparados, preservando os nutrientes dos ingredientes e ao mesmo tempo alcançando armazenamento de longo prazo em temperatura ambiente, atendendo às demandas do mercado de bens de consumo em rápida evolução.
No campo da bioengenharia: é utilizado para a secagem e preservação de preparações microbianas, preparações enzimáticas, produtos celulares, etc. Por exemplo, na produção industrial, as preparações probióticas, após a remoção da humidade através da liofilização, permitem que os probióticos mantenham a sua atividade num ambiente de secagem a baixa temperatura. Os pós e cápsulas probióticos resultantes têm longa vida útil e podem se recuperar rapidamente no intestino após o consumo. As preparações enzimáticas, após liofilização, apresentam estabilidade significativamente melhorada, facilitando o transporte e o armazenamento, e são amplamente utilizadas no processamento de alimentos, tratamento de águas residuais e outras indústrias.
Em novos materiais e outras áreas: Na área de novos materiais, os liofilizadores industriais são utilizados para secar nanomateriais, materiais porosos, materiais supercondutores, etc., evitando aglomeração e danos estruturais durante o processo de secagem e preservando suas propriedades físico-químicas únicas. Em áreas como a restauração de relíquias culturais e a indústria aeroespacial, a tecnologia de liofilização pode ser utilizada para tratar relíquias culturais húmidas e alimentos espaciais, permitindo a preservação a longo prazo ou aplicações sob condições especiais.
III. Tendências de desenvolvimento da indústria
À medida que as indústrias exigem cada vez mais produtos de maior qualidade, os liofilizadores industriais estão evoluindo em direção a maior eficiência, conservação de energia e inteligência. Por um lado, a otimização do projeto dos sistemas de refrigeração e vácuo melhora a eficiência da utilização de energia e reduz o consumo de energia operacional dos equipamentos. Por outro lado, a integração de algoritmos de IA e tecnologias IoT permite monitoramento remoto, previsão de falhas e otimização de processos, melhorando ainda mais a eficiência da produção e a consistência do produto. Simultaneamente, o equipamento de liofilização personalizado está se tornando um ponto importante de desenvolvimento, atendendo às necessidades individuais de diferentes indústrias. Exemplos incluem liofilizadores assépticos para produtos biológicos e linhas de produção de liofilização contínua para a indústria alimentícia, atendendo melhor às necessidades segmentadas de diversos setores.
Sendo um equipamento interdisciplinar de alta qualidade, o desenvolvimento tecnológico e a expansão da aplicação dos liofilizadores industriais não só impulsionam a transformação e a modernização de indústrias relacionadas, mas também fornecem um apoio crucial para a vida saudável das pessoas e o progresso tecnológico. No futuro, continuarão a desempenhar um papel fundamental em muitos campos emergentes.