No mundo de alto risco da fabricação de nutracêuticos, preservar a potência, a estabilidade e a bioatividade de ingredientes sensíveis é fundamental. É aqui queLiofilizador Nutracêuticotorna-se uma peça indispensável de tecnologia. Também conhecidos como liofilizadores, esses sistemas sofisticados removem a água dos produtos por meio de sublimação – a transição direta do gelo para vapor sob vácuo.
| Parâmetro | Faixa de especificações e descrição |
|---|---|
| Tamanho e capacidade da câmara | Disponível desde escala piloto (0,5 - 2 metros quadrados de área de prateleira) até grandes unidades industriais (mais de 10 metros quadrados). A capacidade é normalmente medida em litros de capacidade do condensador de gelo (por exemplo, 100L, 500L, 1000L) ou kg de sublimação de gelo por lote. |
| Faixa de temperatura de prateleira | -55°C a +70°C. O controle preciso dentro desta faixa é vital para otimizar as fases de congelamento e secagem primária/secundária para diferentes tipos de materiais. |
| Nível de vácuo final | ≤ 5 Pa (0,05 mbar). Um vácuo profundo e estável é essencial para uma sublimação eficiente e para alcançar um teor de umidade residual muito baixo. |
| Temperatura do condensador | -75°C a -85°C. A baixa temperatura do condensador garante alta eficiência de retenção de vapor, encurtando os tempos de ciclo. |
| Material e design da prateleira | Aço Inox 316L, acabamento eletropolido. As prateleiras podem ser fixas ou móveis (para tampar sob vácuo em modelos de qualidade farmacêutica). Os canais internos permitem a circulação uniforme de óleo de silicone para controle de temperatura. |
| Sistema de controle | PLC totalmente automatizado com tela sensível ao toque HMI colorida. Possui armazenamento de receitas, monitoramento remoto, registro de dados (opcional em conformidade com 21 CFR Parte 11) e visualização completa do processo. |
P: Quais suplementos nutricionais são particularmente adequados para liofilização?
R: A tecnologia de liofilização é feita sob medida para suplementos nutricionais valiosos que exigem alta biodisponibilidade. Por exemplo, pós probióticos e várias estirpes de bactérias vivas – o número de bactérias vivas é crucial para estes produtos e a liofilização preserva-os. Extratos de ingredientes delicados como açaí, sabugueiro e chá verde, cujos antioxidantes e nutrientes vegetais são altamente suscetíveis a danos, também são preservados por liofilização. O óleo de peixe marinho e os suplementos lipídicos, que são facilmente oxidados, também são protegidos pela liofilização. Os peptídeos de colágeno e as proteínas em pó precisam manter suas propriedades de absorção, as preparações enzimáticas precisam reter sua atividade catalítica e as pré-misturas personalizadas de vitaminas e minerais precisam manter a estabilidade dos ingredientes – todos são adequados para liofilização. Simplificando, qualquer coisa que possa ser destruída pelo aquecimento, exposição ao oxigênio ou métodos convencionais de secagem é mais adequada para liofilização.
P: Quanto tempo normalmente leva para liofilizar um suplemento nutricional?
R: Isso varia dependendo de diversas condições importantes. Por exemplo, considere a fórmula do próprio suplemento de saúde, a quantidade de ingredientes secos, a quantidade acondicionada em bandejas ou pequenos frascos, a espessura da camada, o método de liofilização escolhido e o rigor do teor de umidade necessário. Para pequenos lotes de extratos simples, uma camada fina é suficiente em 18 a 24 horas; no entanto, para probióticos açucarados, uma camada mais espessa pode levar 3 dias ou mais. Nosso sistema automatizado otimiza cada etapa do processo de liofilização – pré-congelamento, primeira secagem e segunda secagem – garantindo a qualidade do produto e concluindo o processo o mais rápido possível.
Para melhorar a eficiência da produção e a qualidade do produto, escolher o equipamento certo é fundamental, mas a verdadeira chave está na otimização do processo. Existem várias etapas principais envolvidas, que explicaremos uma por uma:
Pré-tratamento e formulação: estabelecer uma base sólida é o primeiro passo
A proporção da composição da solução ou pasta é crucial. Tomemos como exemplo a liofilização probiótica: a adição de crioprotetores como a trealose ajuda a proteger as paredes celulares dos probióticos, evitando danos durante o congelamento. Além disso, ajustar o valor do pH e a quantidade de sólidos também é muito importante – não só torna o processo de congelamento mais suave, mas também resulta numa melhor estrutura do bolo liofilizado final, tornando-o menos sujeito a quebras.
Processo de congelamento: o tamanho do cristal de gelo tem uma importância significativa
A velocidade de congelamento e a temperatura final de congelamento afetam diretamente o tamanho dos cristais de gelo. Controlar lentamente o processo de congelamento resultará em cristais de gelo maiores, criando muitos poros pequenos no produto liofilizado, o que acelera naturalmente o processo subsequente de secagem e sublimação. No entanto, não existe uma fórmula universal para esta etapa; deve ser desenvolvido um plano de congelamento customizado com base nas características de cada produto.
Secagem primária (sublimação): a "batalha de desidratação" mais demorada
Esta etapa é a mais demorada de todo o processo. O princípio fundamental é simples: fornecer a energia necessária à sublimação para aquecer as prateleiras, mas a temperatura nunca deve ultrapassar o limite de tolerância do produto – se ultrapassar a temperatura de desintegração, o produto ficará estragado. Simultaneamente, o nível de vácuo deve ser monitorado de perto e mantido consistentemente abaixo da pressão de vapor do gelo; caso contrário, a sublimação não poderá prosseguir sem problemas.
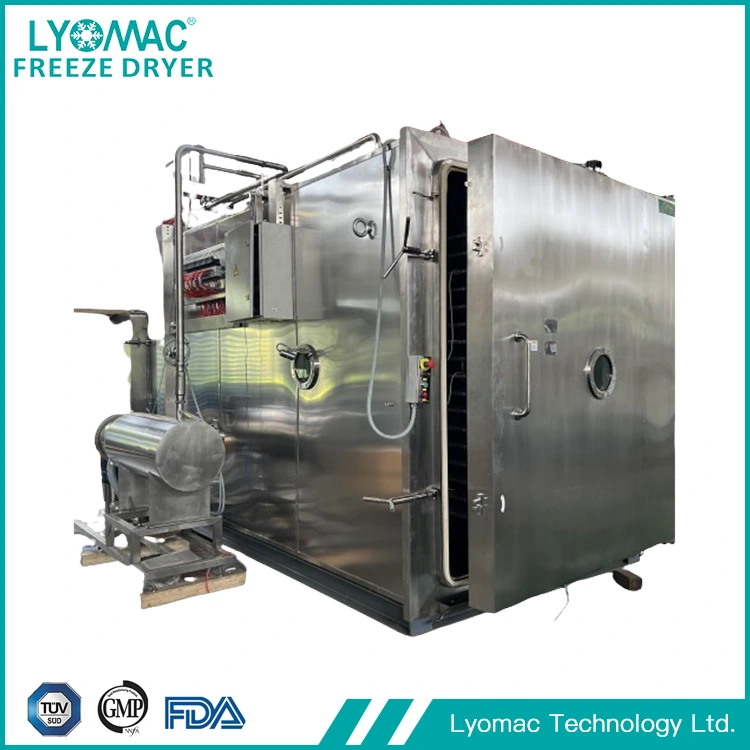
A Máquina de Liofilização de Alimentos Saudáveis é produzida pela fábrica Lyomac - fabricante e fornecedor na China. Nossa máquina tem capacidade de secagem de até 1.000 litros, um sistema de controle SCADA em conformidade com as regulamentações e um sistema de controle com eficiência energética para o compressor e a bomba de vácuo.